热流道热嘴是注塑模具中用于输送熔融塑料并控制浇口开闭的关键部件,主要作用是保持塑料温度、减少废料并提升产品表面质量,它通常安装在热流道分流板末端,直接接触模具型腔。
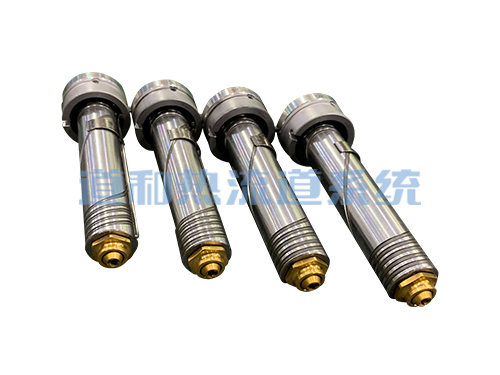
现在就来看一下热流道热嘴关键性能检验指标是什么?
一. 材料与机械尺寸
1. 材质:本体 H13/SKD61,嘴头氮化 / 碳化钨涂层;材质证明、热处理硬度 HRC48~52;
2. 外形总长、外径、封胶段长度、流道孔径、浇口直径;
3. 同轴度(针阀重点):阀针与浇口同轴度≤0.02mm;同轴偏差会造成阀针偏磨、封胶不严;
4. 密封面平面度、粗糙度;密封面有划痕直接漏胶;
5. 螺纹、安装定位尺寸。
二. 热性能(核心)
1. 额定功率;加热圈电阻实测值,允许偏差 ±5%;
2. 温度均匀性:热嘴全长多点测温,温差≤±2℃;嘴头不能局部过热(塑料碳化)或者温度偏低(冷料堵浇口)
3. 温控响应:热电偶测温准确,无漂移;超温保护连锁可靠
4. 热膨胀量验证:升温后的伸长量,避免热胀造成封胶面错位漏胶
三. 电气性能(加热圈)
1. 绝缘电阻:冷态 500V 兆欧表 ≥100MΩ;高温工作状态≥10MΩ
2. 耐压测试:AC1500V,60s,无击穿、闪络
3. 引线拉力测试:引线根部拉扯不脱焊;引线耐温等级匹配工作温度
四. 密封与流体性能
1. 保压泄漏测试:熔体压力模拟,封胶面、接合面无溢胶、内漏;
2. 流道内壁抛光:Ra≤0.8μm;无刀纹、毛刺,减少积料碳化;
3. 浇口流量稳定;无死角滞料(滞料会造成塑料分解黑点)
五. 针阀式额外专项指标
1. 阀针动作:往复运动顺滑无卡滞;阀针关闭时完全密封浇口;
2. 阀针耐磨寿命:连续注塑百万次,阀针磨损量≤0.02mm;
3. 阀针行程、对中性;气缸压力匹配;开闭响应时间 0.1~0.3s
六. 环境耐久与可靠性
1. 冷热循环测试:室温工作温度循环,复测电阻、密封;
2. 耐磨测试:玻纤填充塑料,嘴头涂层抗冲刷;
3. 连续试模验证:连续 8h 注塑,观察有无拉丝、黑点、漏胶、堵浇口。


 微信二维码



