整体式热流道系统是一种喷嘴与分流板集成在一起的注塑模具组件,相比分体式结构,它能显著减少熔胶泄漏并提升安装精度。
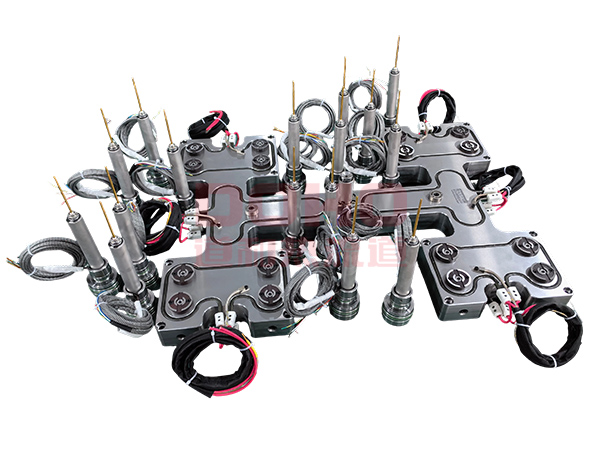
电热元件持续对分流板 + 热嘴加热保温,塑料熔体在整套流道内部全程保持熔融状态;注塑机射胶,熔胶经主浇口进入分流板,再分配到各支一体式热嘴,直接进入型腔;成型后没有冷流道水口废料。
现在就来看一看整体式热流道系统日常维护要点有哪些?
一、生产过程日常点检
1. **温控系统检查**
查看温控箱每一路温度,确认实际温度和设定温度无大幅偏差;报警(断线、超温、低温)第一时间停机排查。
检查热电偶:固定是否松动,探头是否紧贴热嘴 / 分流板,热电偶线有无被模具挤压破损。
检查加热圈 / 加热棒:接线端子有无氧化、烧黑、松动。
2. **观察产品,判断热流道状态**
产品有无浇口拉丝、流涎、焦痕、色差,多腔产品重量是否稳定。
留意有无**漏胶迹象**:分型面、热嘴背部出现溢料,一旦发现立刻停机,不要继续生产,防止熔胶渗入螺纹密封面卡死。
3. **检查隔热组件**
观察陶瓷隔热垫块、隔热介子是否碎裂、移位;隔热件损坏会热量大量传导到模板,温度失控、漏胶风险升高。
4. **针阀款额外点检**
气缸气压稳定,阀针开闭动作同步;无卡顿、异响。
检查阀针有无积碳、塑料碳化粘附;产品浇口有无毛刺、缺料。
5. **线路检查**
接线盒、线缆不要被模具挤压;线缆外皮破损及时更换。
二、短期停机保养
1. 不要直接断电!**降低保温温度**(一般降到塑料熔点以下,具体按材料),不要高温长时间静置,防止塑料碳化积在流道死角。
2. 针阀式:保持阀针闭合。
3. 清理浇口区域溢料,不要硬撬热嘴浇口位置。
4. 确认温控无报警,关闭注塑机射胶。
三、长期停机保养
1. 按材料规范,**对热流道流道进行清洗**,把流道内残留熔胶尽量推出;残留材料长期高温会碳化,很难清理,甚至卡死螺纹、阀针。
2. 降温至常温后,切断热流道电源。
3. 保护热嘴浇口、螺纹密封面,不要磕碰;模具做好防尘。
4. 针阀结构:清洁阀针表面积碳,检查阀针磨损;在阀针导向部位使用专用高温润滑(少量)。
四、换色 / 换料维护
1. 整体式热流道螺纹密封位置容易藏料,深色转浅色、普通料转透明料,要分段升温,用专用清洗料充分清洗。
2. 严禁一次性大幅升高温度强行冲刷,容易造成材料碳化、损坏密封面。
3. 换色完成,连续打数十模确认颜色稳定无杂色。
五、拆检维护
1. 必须等整套热流道完全冷却至室温再拆卸,高温拆卸容易损坏螺纹、密封面。
2. 拆卸螺纹:使用专用工装,均匀受力;螺纹、密封面保护好,不能划伤。一旦密封面划伤,会发生长久漏胶。
3. 拆解后清理:
流道内壁、热嘴流道去除碳化塑料;禁止打磨损伤流道镜面。
检查螺纹有无拉伤、变形。
检查陶瓷隔热件,碎裂直接更换。
检查热电偶、加热元件有无老化。
4. 组装:螺纹清洁干净,可涂抹少量耐高温防卡膏(只涂螺纹,**严禁涂到流道内部**);按规定扭矩锁紧,不要过紧导致螺纹变形。
5. 组装完成,升温试漏,做温控测试。
六、预防性定期维护周期参考
每班:温控、外观、产品品质检查
每周:接线端子紧固,检查隔热件,针阀动作测试
每月:流道状态评估,针阀清洁
每半年 / 根据产量:模具大修时整体拆检热流道,检查螺纹密封面、流道碳化、阀针磨损


 微信二维码



